Προϊόντα
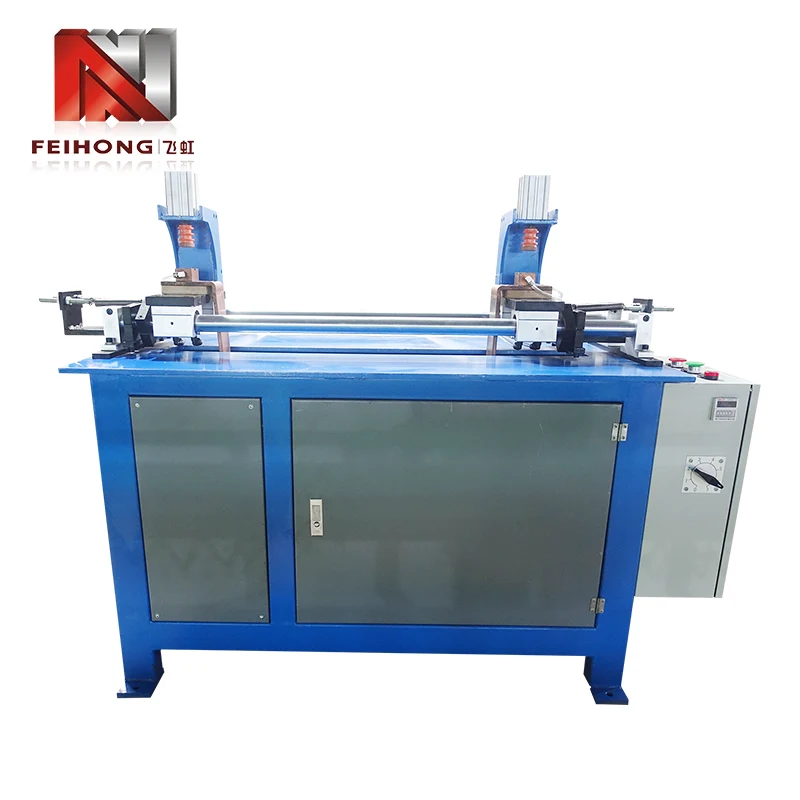
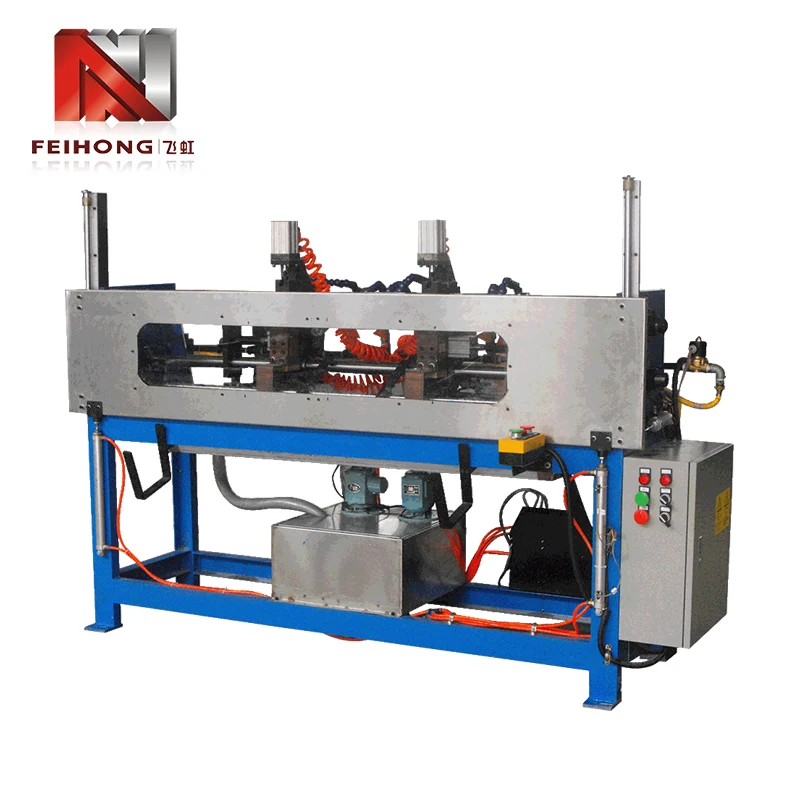
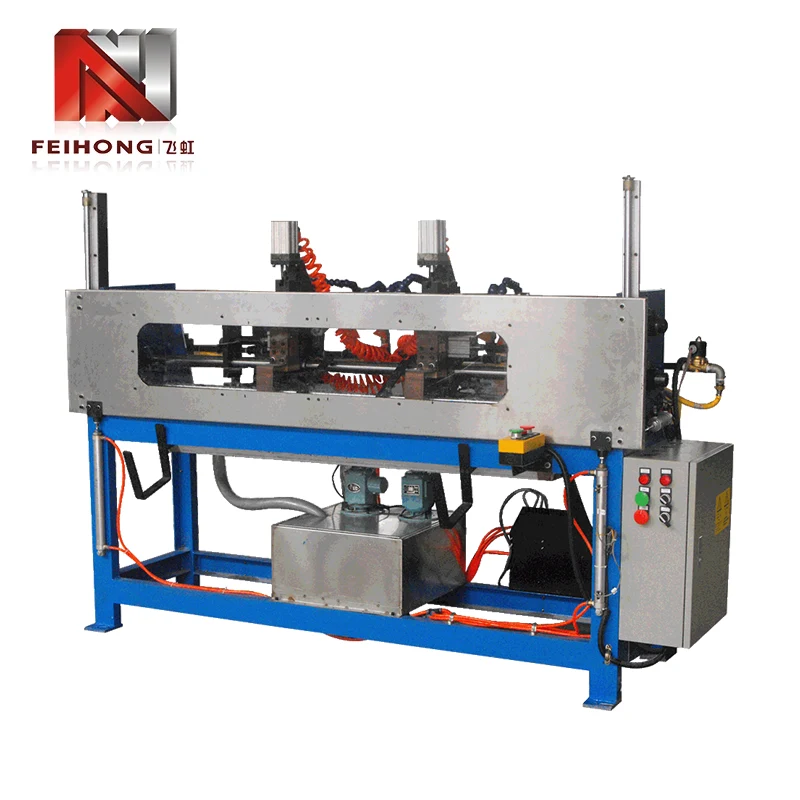
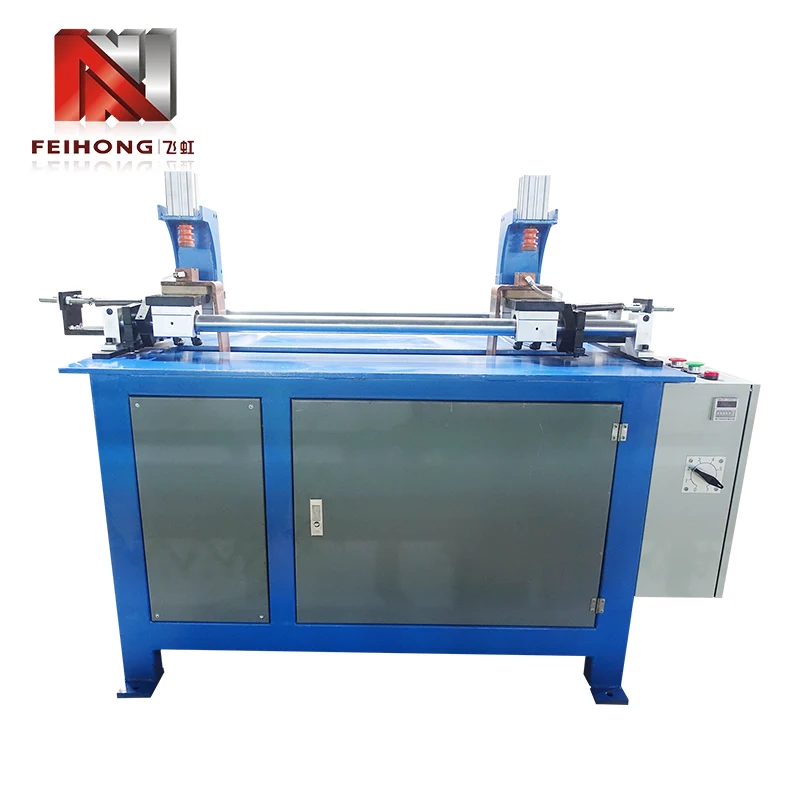
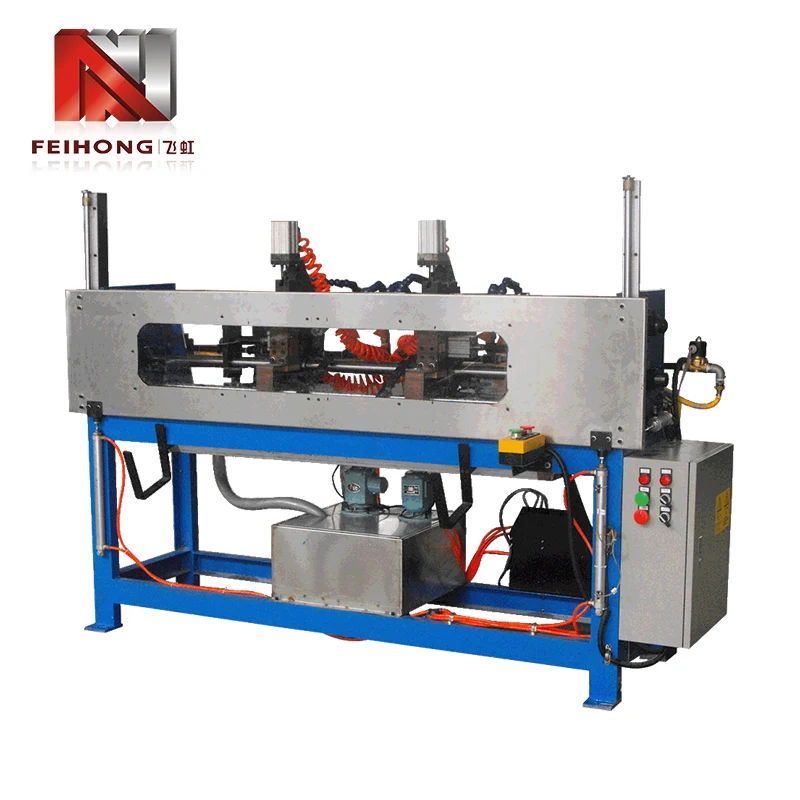
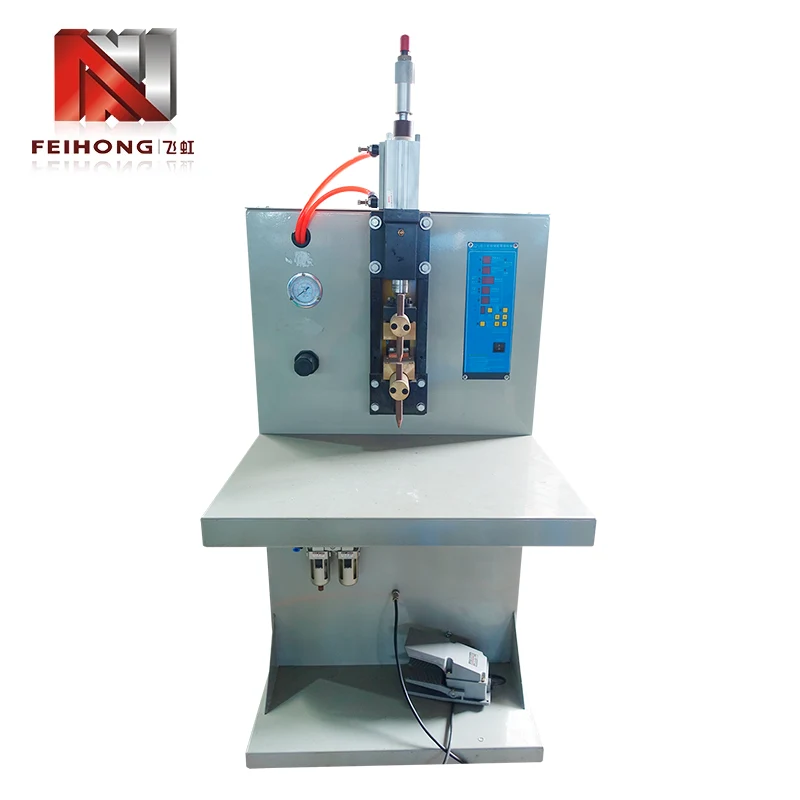
Spot Welder για συγκόλληση στύλων ηλεκτροδίων και ακροδεκτών

Spot Welder για συγκόλληση στύλων ηλεκτροδίων και ακροδεκτών

Model:FH-149A
Spot Welder για συγκόλληση στύλων ηλεκτροσυγκόλλησης και ακροδεκτών από την Feihong® — κατασκευαστής Κίνας με βαθιά εξειδίκευση στη συναρμολόγηση σωλήνων θέρμανσης. Η ακεραιότητα κάθε άρθρωσης ηλεκτροδίου-στύλου καθορίζει άμεσα τη διάρκεια ζωής του θερμαντήρα και αυτό το μηχάνημα έχει σχεδιαστεί για να παρέχει σταθερές συνδέσεις χαμηλής αντίστασης σε εκατομμύρια κύκλους. Ο παλμός εκφόρτισης πυκνωτή του συγκολλά με ακρίβεια ανόμοια μέταλλα (Ni‑Cr, ανοξείδωτο, χαλκός) χωρίς να υποβαθμίζει την αντοχή του στύλου, μια πρόκληση που οι συγκολλητές γενικής χρήσης δεν μπορούν να αντιμετωπίσουν. Όταν η αξιοπιστία του τελικού προϊόντος σας εξαρτάται από την ποιότητα του συνδέσμου τερματικού, η Feihong® προσφέρει την εξειδικευμένη λύση συγκόλλησης που έχει αποδειχθεί σε περιβάλλοντα παραγωγής υψηλής ανάμειξης από το 1992.
Το Spot Welder της Feihong® για ηλεκτροσυγκόλληση στύλους ηλεκτροσυγκόλλησης και ακροδεκτών  έχει σχεδιαστεί ειδικά για κατασκευαστές ηλεκτρικών σωλήνων θέρμανσης που απαιτούν απόλυτη συνοχή μεταξύ των ράβδων μολύβδου (ή ηλεκτροδίων) και των ακροδεκτών. Ως προμηθευτής ολοκληρωμένων γραμμών παραγωγής σωλήνων θέρμανσης, η Feihong® ενσωματώνει αυτόν τον συγκολλητή με σταθμούς πλήρωσης, σφράγισης και δοκιμών σωλήνων. Το μηχάνημα δέχεται τριφασική τροφοδοσία 380V, τριφασική 220V ή μονοφασική τροφοδοσία 220V, με ονομαστική ισχύ 2KVA και συνεχώς ρυθμιζόμενη τάση πυκνωτή από 0 έως 435V. Το πνευματικό σύστημα δύναμης ηλεκτροδίου του, σε συνδυασμό με την ταχεία εκφόρτιση πυκνωτή, παρέχει έναν παλμό μικρής διάρκειας που δημιουργεί μια συγκόλληση στερεάς κατάστασης με ελάχιστη επηρεαζόμενη από τη θερμότητα ζώνη – διατηρώντας τη μηχανική αντοχή του στύλου ηλεκτροδίου ενώ εξασφαλίζει αντίσταση ηλεκτρικής επαφής κάτω από 100 μΩ. Με αποδεδειγμένη απόδοση 30.000 συνδέσεων ανά βάρδια 8 ωρών, αυτός ο συγκολλητής ανταποκρίνεται στις απαιτήσεις όγκου της παραγωγής σωλήνων θέρμανσης μεγάλης κλίμακας, ενώ η επαναληψιμότητά του μειώνει την επανεργασία και τις αστοχίες πεδίου.


Ο κρίσιμος ρόλος των ηλεκτροσυγκολλήσεων μολύβδου στην απόδοση του θερμαντήρα

Σε έναν σωλήνα θέρμανσης, η σύνδεση μεταξύ του καλωδίου εσωτερικής αντίστασης και της εξωτερικής ωτίδας ακροδεκτών είναι η πιο επιρρεπής σε αστοχία διεπαφή. Ένας σύνδεσμος υψηλής αντίστασης παράγει τοπική θερμότητα, επιταχύνει την οξείδωση και τελικά ανοίγει το κύκλωμα. Αυτός ο συγκολλητής αντιμετωπίζει αυτούς τους τρόπους αστοχίας μέσω τριών εστιασμένων επιλογών σχεδιασμού.

  • 1. Ενεργειακή ακρίβεια:η ρύθμιση τάσης πυκνωτή (0-435V) επιτρέπει τη λεπτομέρεια για διαφορετικούς συνδυασμούς υλικών – για παράδειγμα, το καλώδιο νικελίου-χρωμίου σε χάλκινα ωτία απαιτεί χαμηλότερη ενέργεια από το ανοξείδωτο σε χαλκό.
  • 2. Σταθερότητα δύναμης ηλεκτροδίου:το πνευματικό σύστημα διατηρεί σταθερή πίεση σύσφιξης (±2%) ανεξάρτητα από τις διακυμάνσεις του αέρα του καταστήματος, εξασφαλίζοντας σταθερή αντίσταση επαφής πριν από την εκφόρτιση.
  • 3. Έλεγχος διάρκειας παλμού:ο σταθερός χρόνος εκφόρτισης (≈8 ms) είναι βελτιστοποιημένος για τμήματα λεπτής διατομής, αποτρέποντας την τήξη ενώ επιτυγχάνεται πλήρης σύντηξη.

Αυτά τα χαρακτηριστικά μεταφράζονται άμεσα σε χαμηλότερους ρυθμούς απόρριψης και μεγαλύτερη διάρκεια ζωής του θερμαντήρα, που αποτελούν τις κορυφαίες προτεραιότητες για τους κατασκευαστές σωλήνων θέρμανσης.

Διαμόρφωση και συντήρηση ηλεκτροδίων για συγκόλληση ακροδεκτών

Το Spot Welder για Συγκόλληση Μολύβδινων Στύλων και Τερματικού Προβολέα είναι συχνά κατασκευασμένο από ορείχαλκο ή επικασσιτερωμένο χαλκό, οι οποίοι έχουν διαφορετικές θερμικές ιδιότητες από τους μολύβδινους στύλους. Ο σωστός σχεδιασμός και η σωστή συντήρηση των ηλεκτροδίων είναι απαραίτητα για την επίτευξη σταθερών συγκολλήσεων χωρίς κόλληση ή υπερβολική εσοχή. Οι παρακάτω πρακτικές συνιστώνται από τους μηχανικούς εφαρμογών της Feihong®.

  • 1. Επιλογή υλικού ηλεκτροδίου:για τερματικά με βάση τον χαλκό, ο ενισχυμένος με διασπορά χαλκός (π.χ. Cu‑Al2O3) προσφέρει την καλύτερη ισορροπία αγωγιμότητας και αντοχής στην παραμόρφωση. για τερματικά από χάλυβα, προτιμάται ο χαλκός βολφραμίου.
  • 2. Γεωμετρία άκρης:μια μικρή ακτίνα (R2-R3) στο επάνω ηλεκτρόδιο συγκεντρώνει το ρεύμα για ένα ομοιόμορφο ψήγμα, ενώ το κάτω ηλεκτρόδιο θα πρέπει να είναι επίπεδο ή ελαφρώς θολωτό για να στηρίζει τον ακροδέκτη χωρίς κάμψη.
  • 3. Καθαρισμός και ντύσιμο:Η συσσώρευση οξειδίου στο άκρο αυξάνει την αντίσταση επαφής και προκαλεί πιτσίλισμα. Ένας ελαφρύς επίδεσμος κάθε 500-800 συγκολλήσεις με λεπτή λίμα ή κομμό ηλεκτροδίων αποκαθιστά το σχήμα και απομακρύνει τους ρύπους.
  • 4. Νερό ψύξης (προαιρετικό):για συνεχείς κύκλους υψηλής λειτουργίας, διατίθενται υδρόψυκτες βάσεις ηλεκτροδίων για την αποφυγή υπερθέρμανσης και τη μείωση της φθοράς των άκρων.

Η υιοθέτηση αυτών των οδηγιών βοηθά στη διατήρηση της ποιότητας συγκόλλησης σε μεγάλες περιόδους παραγωγής και παρατείνει τη διάρκεια ζωής του ηλεκτροδίου, μειώνοντας το αναλώσιμο κόστος και το χρόνο διακοπής λειτουργίας.

Συντονισμός παραμέτρων για διαφορετικά ζεύγη υλικών

Η ευελιξία αυτού του συγκολλητή προέρχεται από τη ρυθμιζόμενη τάση πυκνωτή και την πνευματική του πίεση. Ωστόσο, η εύρεση του βέλτιστου συνδυασμού για ένα συγκεκριμένο ζεύγος υλικών απαιτεί συστηματική δοκιμή. Ο παρακάτω πίνακας παρέχει σημεία εκκίνησης με βάση τα κοινά υλικά σωλήνων θέρμανσης.

Lead Post Υλικό Υλικό Τερματικού Τάση πυκνωτή (V) Δύναμη ηλεκτροδίου (kN)
Κράμα Ni‑Cr (ø2,5 mm) Ορείχαλκος (t=0,8mm) 280-320 1.8-2.2
Ανοξείδωτο ατσάλι (ø3,0 mm) Χαλκός (t=1,0 mm) 340-380 2,0-2,5
Χάλυβας με επένδυση χαλκού (ø2,0 mm) Επικασσιτερωμένος χαλκός 220-260 1,5-1,8
Inconel (ø2,8 mm) Επινικελωμένος χάλυβας 300-350 2.2-2.6

Αυτές οι τιμές είναι αρχικές προτάσεις. Οι τελικές ρυθμίσεις θα πρέπει να επικυρώνονται ελέγχοντας τη διάμετρο του ψήγματος συγκόλλησης (στόχος 1,2-1,5× διάμετρος σύρματος) και την αντοχή δοκιμής έλξης. Η Feihong® παρέχει επιτόπια βελτιστοποίηση παραμέτρων ως μέρος της υπηρεσίας ανάθεσης.

Κέρδη παραγωγικότητας και Παράδειγμα πραγματικού κόσμου

Η εναλλαγή από μια συμβατική συσκευή συγκόλλησης σημείου εναλλασσόμενου ρεύματος σε αυτήν τη μηχανή εκκένωσης πυκνωτή συχνά αποφέρει άμεσες βελτιώσεις τόσο στην ταχύτητα όσο και στην ποιότητα. Μια μεσαίου μεγέθους μονάδα σωλήνων θέρμανσης στο Γκουανγκντόνγκ αντικατέστησε τρεις παλαιότερες μονάδες με δύο μηχανές FH‑149A και πέτυχε τα ακόλουθα αποτελέσματα σε διάστημα έξι μηνών.

  • 1. Αύξηση απόδοσης:Κάθε μηχανή παράγει σταθερά 30.000 συγκολλήσεις ανά βάρδια, ταιριάζοντας με την προηγούμενη απόδοση 1,5 μηχανών, ελευθερώνοντας έτσι χώρο στο δάπεδο.
  • 2. Μείωση σκραπ:το ποσοστό απόρριψης για τη συγκόλληση μολύβδου-μετακόλλησης μειώθηκε από 1,8% σε 0,2%, εξοικονομώντας περίπου 120.000 τελειωμένους σωλήνες ετησίως.
  • 3. Εξοικονόμηση ενέργειας:η αρχή της εκφόρτισης πυκνωτή καταναλώνει 40% λιγότερη ενέργεια ανά συγκόλληση σε σύγκριση με τις παλιές μονάδες AC, μειώνοντας τους λογαριασμούς ηλεκτρικής ενέργειας κατά πάνω από 2.000 $ ετησίως.
  • 4. Αποδοχή χειριστή:ο απλός επιλογέας τάσης και τα χειριστήρια του μανόμετρου μείωσαν τον χρόνο προπόνησης από δύο ημέρες σε τέσσερις ώρες.

Αυτά τα απτά οφέλη αποδεικνύουν ότι η επένδυση σε έναν εξειδικευμένο συγκολλητή αποδίδει γρήγορα ενώ βελτιώνει τη συνολική σταθερότητα της παραγωγής.

Εργοστασιακές δοκιμές και πιστοποιήσεις ποιότητας

Κάθε μηχάνημα που βγαίνει από το εργοστάσιο της Feihong® υποβάλλεται σε ένα ολοκληρωμένο πρωτόκολλο δοκιμής που προσομοιώνει τις πραγματικές συνθήκες παραγωγής. Τα έξι εξειδικευμένα συνεργεία μας (κατεργασία, ηλεκτρική συναρμολόγηση, περιέλιξη μετασχηματιστή, διαμόρφωση πυκνωτή, βαφή και τελική συναρμολόγηση) μας επιτρέπουν να ελέγχουμε την ποιότητα από τις πρώτες ύλες έως το τελικό προϊόν.

  • 1. Δοκιμή τράπεζας πυκνωτή:Κάθε πυκνωτής μετριέται για ESR και χωρητικότητα. η συναρμολογημένη τράπεζα υποβάλλεται σε 500 κύκλους φόρτισης-εκφόρτισης στη μέγιστη τάση για επαλήθευση της σταθερότητας.
  • 2. Δοκιμή πνευματικού κυκλώματος:η διαδρομή και η πίεση του κυλίνδρου ελέγχονται για γραμμικότητα και επαναληψιμότητα χρησιμοποιώντας βαθμονομημένο μετρητή.
  • 3. Δοκιμή απόδοσης συγκόλλησης:συγκολλάται ένα σύνολο τυπικών κουπονιών δοκιμής (σύρμα Ni‑Cr σε χάλκινο ωτίο). η διάμετρος του ψήγματος και η αντοχή σε εφελκυσμό καταγράφονται και πρέπει να πληρούν τις εσωτερικές προδιαγραφές.
  • 4. Ηλεκτρική ασφάλεια:Η αντίσταση μόνωσης, η διηλεκτρική αντοχή και η συνέχεια του εδάφους ελέγχονται σύμφωνα με το IEC 60204-1.

Κάθε Spot Welder for Welding Lead Posts and Terminal Log συνοδεύεται από πιστοποιητικό δοκιμής και εγγύηση 12 μηνών που καλύπτει όλα τα εξαρτήματα που δεν φθείρονται. Διατηρούμε επίσης τοπικό απόθεμα ανταλλακτικών για γρήγορη αντικατάσταση.

Συχνές ερωτήσεις σχετικά με τη συγκόλληση ακροδεκτών

Ε: Πώς μπορώ να αποτρέψω τον αποχρωματισμό των ακροδεκτών μετά τη συγκόλληση;
Α: Ο αποχρωματισμός προκαλείται από την οξείδωση από την υπερβολική θερμότητα. Μειώστε την τάση του πυκνωτή με βήματα 10 βολτ έως ότου η συγκόλληση είναι ακόμα ισχυρή αλλά η ωτίδα διατηρεί το αρχικό της χρώμα. Επίσης, βεβαιωθείτε ότι η δύναμη του ηλεκτροδίου είναι επαρκής για να διατηρείται καλή επαφή – η χαμηλή δύναμη μπορεί να προκαλέσει δημιουργία τόξου και υπερθέρμανση.

Ε: Μπορεί αυτός ο συγκολλητής να χειριστεί μολύβδινους στύλους με προ-εφαρμοσμένη συγκόλληση ή επίστρωση;
Α: Ναι, αλλά μπορεί να χρειαστεί να ρυθμίσετε την τάση ελαφρώς χαμηλότερα (κατά 10-15%) επειδή η επίστρωση μπορεί να μειώσει την αντίσταση επαφής. Συνιστάται να καθαρίσετε την επίστρωση από την περιοχή συγκόλλησης εάν είναι δυνατόν ή να εκτελέσετε μια δοκιμαστική λειτουργία για να προσδιορίσετε τις βέλτιστες παραμέτρους.

Ε: Πόσο συχνά πρέπει να αντικαθιστώ τη συστοιχία πυκνωτών;
Α: Με κανονική χρήση (30.000 συγκολλήσεις/μετατόπιση, μονή βάρδια), οι ηλεκτρολυτικοί πυκνωτές έχουν διάρκεια σχεδιασμού περίπου 5-7 χρόνια ή 1 εκατομμύριο κύκλους φόρτισης. Συνιστούμε έναν ετήσιο έλεγχο χωρητικότητας. εάν η τιμή πέσει περισσότερο από 15%, συνιστάται η αντικατάσταση.

Ε: Ποια είναι η ελάχιστη ποσότητα παραγγελίας για αυτό το μηχάνημα;
Α: Δεν υπάρχει MOQ για το τυπικό μοντέλο. Πουλάμε μεμονωμένες μονάδες καθώς και πακέτα γραμμής παραγωγής. Επικοινωνήστε με την ομάδα πωλήσεών μας για τους χρόνους παράδοσης και τις τιμές.

Energy Storage Spot Welder


Hot Tags: Spot Welder για συγκόλληση στύλων ηλεκτροδίων και ακροδεκτών
Αποστολή Ερώτησης
Πληροφορίες επαφής
  • Διεύθυνση

    Χωριό Shuiji, Dachong, Duanzhou District, Zhaoqing City, επαρχία Guangdong, Κίνα.

  • ΗΛΕΚΤΡΟΝΙΚΗ ΔΙΕΥΘΥΝΣΗ

    judy@zqfeihong.com

Εάν έχετε κάποια έρευνα σχετικά με την προσφορά ή τη συνεργασία, παρακαλούμε να μας στείλετε email στο judyzhufeihong@gmail.com ή να χρησιμοποιήσετε την ακόλουθη φόρμα έρευνας. Ο εκπρόσωπος πωλήσεων θα επικοινωνήσει μαζί σας εντός 24 ωρών. Σας ευχαριστούμε για το ενδιαφέρον σας για τα προϊόντα μας.
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς.Πολιτική Απορρήτου
ΑπορρίπτωΑποδέχομαι